mk体育在线官网:GPU散热器绷簧螺柱主动摆放的3个卡点
GPU 服务器越做越密,散热器装置位却越留越紧。不论风冷散热器仍是液冷冷板,装置都绕不开那几颗绷簧螺柱:绷簧端朝上仍是朝下、螺纹旋向分不清、长短头型混在一同,人工摆盘又慢又简单错。GPU散热器绷簧螺柱主动摆放难,说白了难在三处:绷簧机制、方向判决、标准混料。这三处理顺了,供料才谈得上安稳。
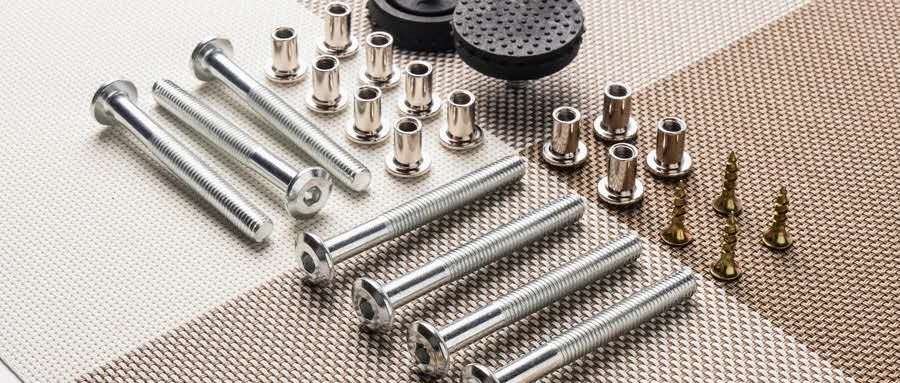
绷簧螺柱是 GPU/CPU 散热器装置用的金属紧固件,尺度多在 5-15mm,靠绷簧机制供给紧缩行程,用螺纹锁进装置柱;预紧力共同,散热器跟芯片的接触面才压得平。
绷簧机制上,紧缩状况的绷簧端是个活动件,零件相互勾连缠挂,倒在一同就分不开。方向上,螺纹旋向决议拧不拧得进去,绷簧端朝向决议预紧力压不压得实,正反头尾一组合,人眼盯两遍都未必敢打包票。标准上,不同散热器配不同头型和长度,来料一混,错标准比错方向更荫蔽,装上去要到扭矩复检才露出。
人工摆盘,一个熟练工盯一条安装线的量现已牵强,方向全赖肉眼,看串一个,扭矩工序就得返工,人一疲惫良率还往下掉。振荡盘对一般螺钉好用,绷簧螺柱进轨迹就变样:绷簧端挂轨迹、螺纹卡导槽,送料途中卡住,姿势不受控;多标准小批量每换一个头型就要重做定向轨迹,换产赶不上订单切换。外协摆盘能解一时,来料共同性不在自己手里,批次一换,混料率又回去。
干流整列机不靠视觉认方向,而是让零件在受控的动态运动场里自己找方位:工作台一起做前后歪斜、左右摇摆和笔直微振,姿势对的绷簧螺柱滑进型腔,不对的被振荡弹跳除掉。平铺整列走水平对向道路,带视点要求的件才动用反转组织。
型腔按零件正确姿势的三维概括逆向加工,公役 ±0.01mm,治具板精雕加工精度 0.001mm,螺纹旋向、绷簧端朝向直接做进概括里——方向不对,物理上就落不进去。绷簧勾连交给上料端预涣散加低扰动筛动,先解开缠挂再整列。方向一致率 99.5% 以上、治具保证 99.9% 以上,底气就在这套几许判决上。
先验方向一致率:99.5% 以上,按实在来料复测,混批料、带油污料各跑一遍才管用。再看零件尺度:设备可安稳处理 0.1mm 以上的微型零件,5-15mm 的绷簧螺柱在处理范围内,0.1mm 以下的更微小件主张先试样。接着看换产:工艺参数可存 100 组以上,换对应治具板 5 分钟完结,多标准切换不至于停线半响。然后看可靠性:MTBF 超 3000 小时,运转噪音低于 70 分贝。这些数都得拿自己的来料跑,演示数据只作参阅。
华东一家做 AI 服务器散热模组的厂商,散热器安装前靠人工摆绷簧螺柱托盘,两个熟练工两班倒,方向靠目检抽验。上整列计划后,一台设备供两个安装位,按揭露的事例口径,比人工摆盘功率提高约 5 倍,方向一致率复测安稳在 99.5% 以上,抽检只查标准、不再逐一看朝向,本年这条线的供料不再是排产瓶颈。
绷簧机制对应上料预涣散加低扰动筛动,方向对应 ±0.01mm 仿形型腔的几许判决,标准混料对应 100 组以上参数存储和 5 分钟换产。挑计划时多看三件事:拿自己的实在来料现场复测、看方向一致率的原始记录、核对治具板加工精度是不是 0.001mm 这个量级。干流整列机厂商都接来料验证,这一步别省。
答:单一标准、大批量的有的也能振,但绷簧端挂轨迹、螺纹卡槽的概率高,方向要求高的散热器安装,治具仿形判决更稳。
答:5-15mm 在设备安稳处理范围内;下限到 0.1mm,0.1mm 以下的主张先试样,详细节拍视零件而定。
答:参数可存 100 组以上,换对应治具板 5 分钟完结换产,切换成本主要在治具板备料,不在调机。
先拿实在物料复测,用数据验证参数——方向一致率、节拍、噪音这些数,在你自己的来料上跑出来才管用。
作者:唯思特中心团队(东莞,20 年精细零件主动化职业经历)|更新:2026年|数据口径:产线 小时实测、按实在来料复测,非理论值。
|
|
|
 *